از پاشش تا پخت: نگاهی به تجهیزات یک خط رنگ پودری الکترواستاتیک صنعتی
رنگ پودری الکترواستاتیک این روزها جایگزین اصلی روشهای سنتی و مایع برای رنگآمیزی قطعات فلزی و پلاستیکی صنعتی شده است؛ سریعتر، تمیزتر و بهمراتب مقاومتر. در این مطلب با تجهیزات اصلی یک خط رنگ پودری مدرن و نقش هر یک از آنها در مسیر یک قطعه از ورود تا خروج آشنا میشوید.
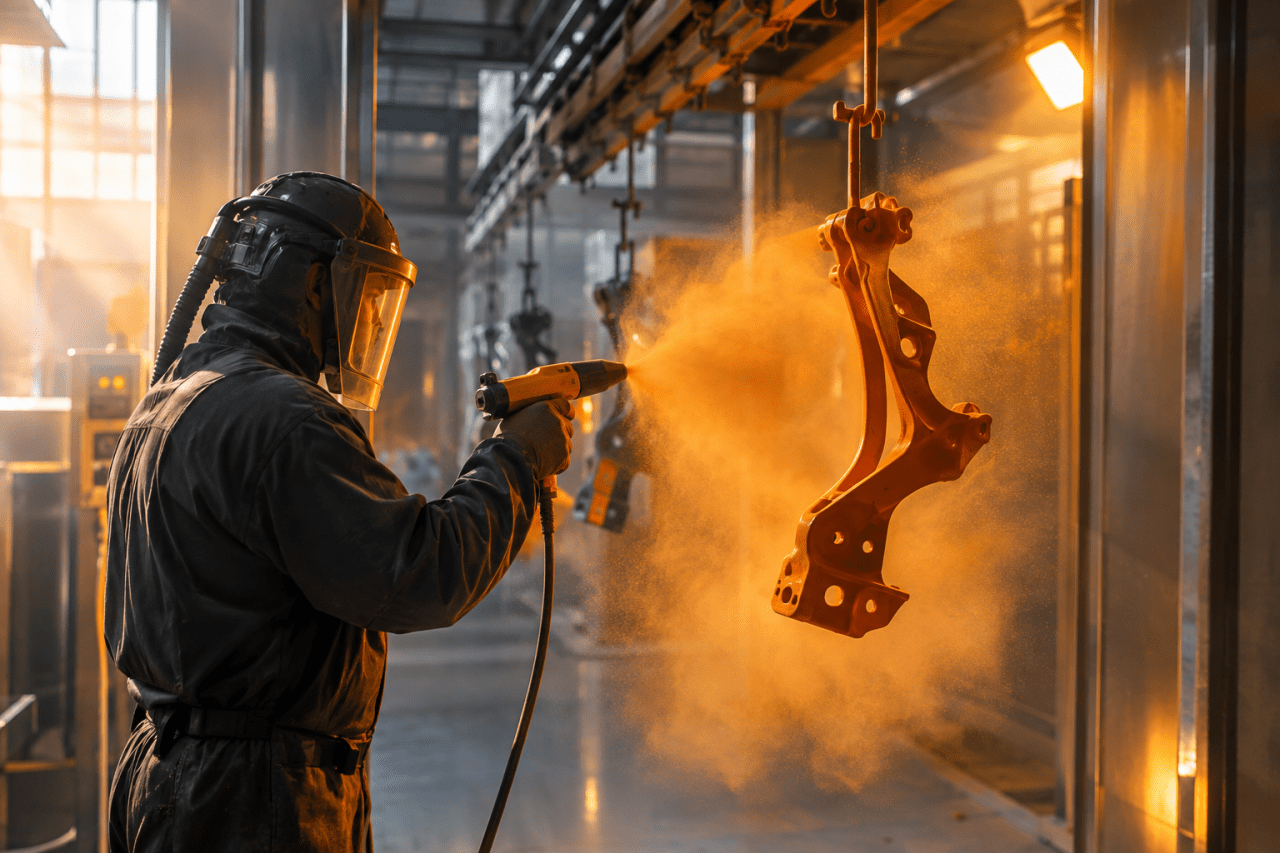
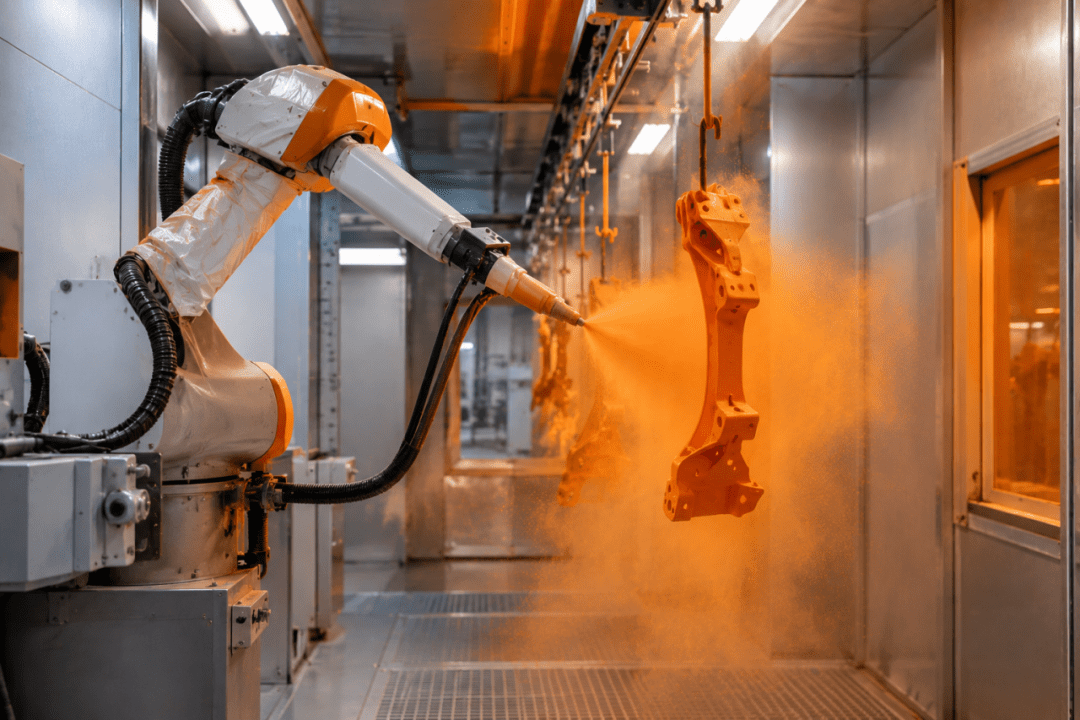
پاشش الکترواستاتیک رنگ پودری در کابین رنگ
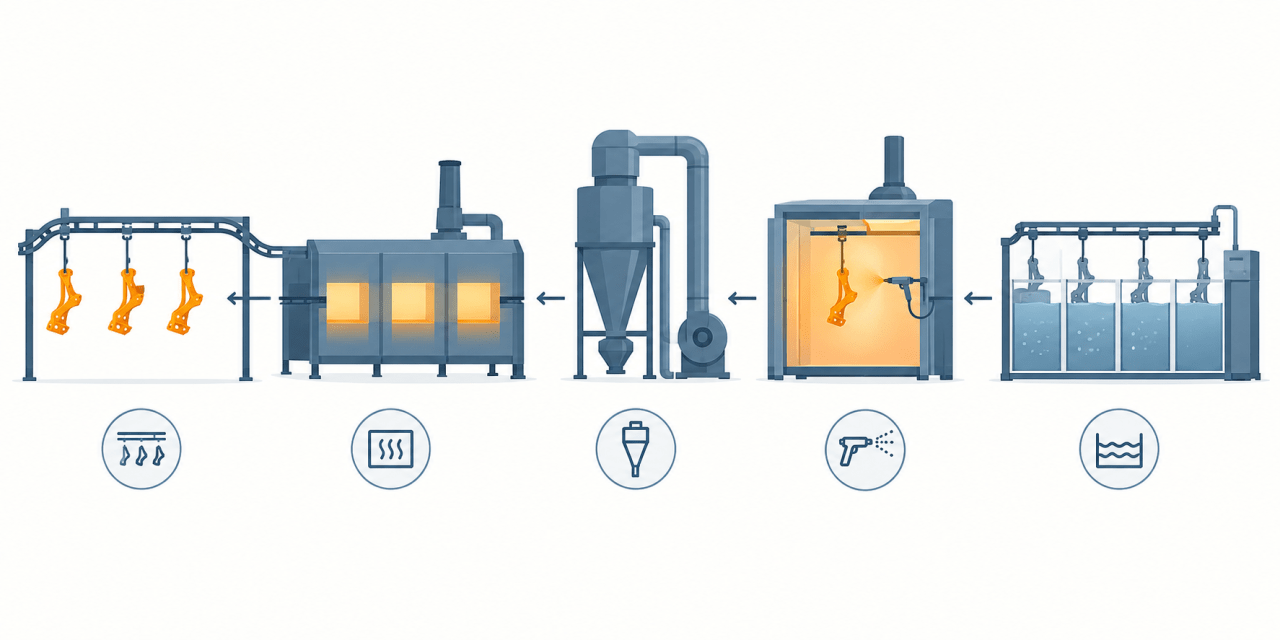
تجهیزات خط رنگ پودری شامل چه دستگاههایی میشود؟
یک خط رنگ استاندارد از چند بخش مجزا تشکیل شده که فرآیند رنگآمیزی را مرحلهبهمرحله و با دقت بالا پیش میبرند.
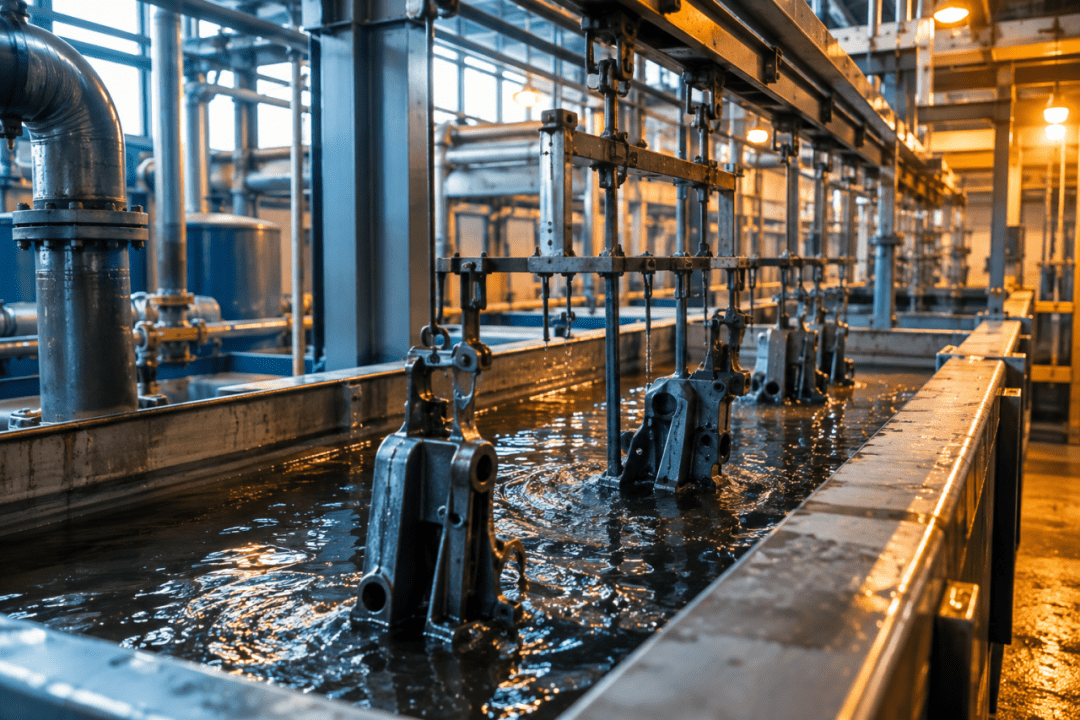
سیستم شستشو و زیرسازی
وان غوطهوری و کابین شستشوی اسپری، برای پاکسازی کامل سطح پیش از رنگآمیزی.
کابین پاشش رنگ
فضای ایزوله برای پاشش دستی یا اتوماتیک پودر رنگ روی قطعه.
دستگاه بازیافت (سایکلون)
سایکلون و مونوسایکلون، ذرات معلق رنگ را بازیافت و از هدررفت آن جلوگیری میکنند.
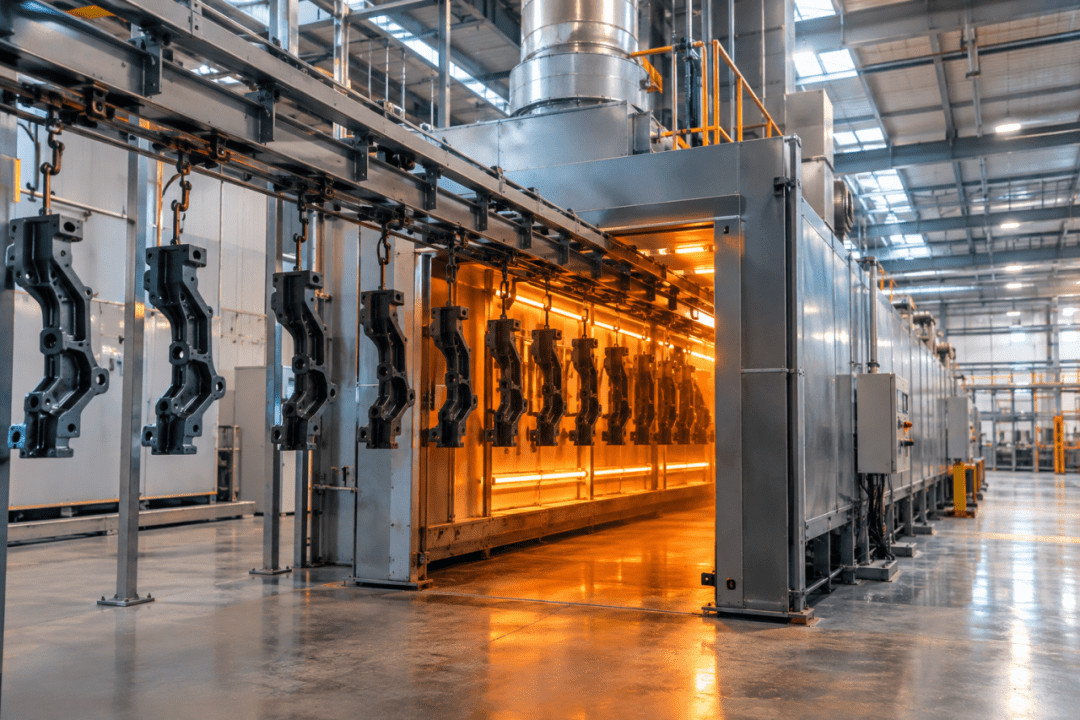
کوره پخت رنگ
کوره تونلی (کانوایری) یا باکسی، برای تثبیت نهایی پوشش با دمای یکنواخت.
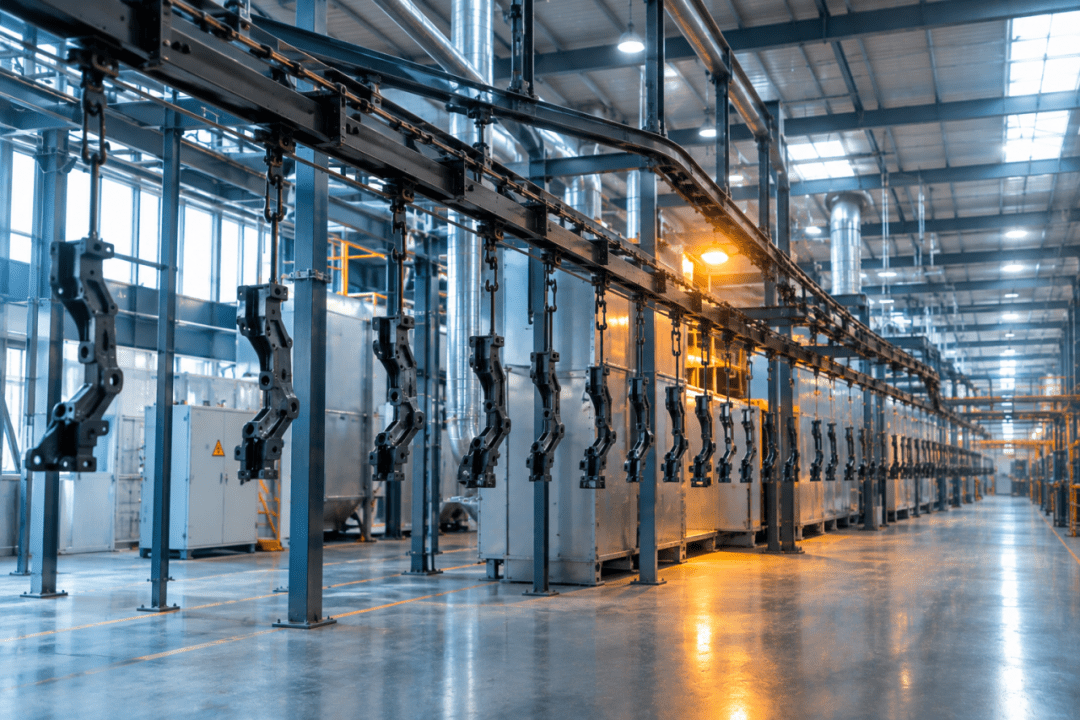
سیستم انتقال (کانوایر)
کانوایر هوایی یا زمینی، قطعات را بین ایستگاههای مختلف خط جابهجا میکند.
مراحل رنگآمیزی قطعات در خط رنگ الکترواستاتیک
-
۱
شستشو و آمادهسازی سطوح (زیرسازی)
کیفیت و ماندگاری پوشش نهایی، پیش از هر چیز به تمیزی سطح قطعه بستگی دارد. هر آلایندهای مثل گریس، روغن، براده فلز یا زنگزدگی، چسبندگی رنگ را بهشدت کاهش میدهد. در خطوط پیشرفته — از جمله خطی که در «رنگ پودری تهران» اجرا میشود — زیرسازی طی چهار مرحله دقیق انجام میشود: چربیگیری، فسفاته، شستشو با آب و در صورت وجود زنگزدگی، اسیدشویی. فسفاتهکاری علاوه بر افزایش چسبندگی، از سطح فلز در برابر خوردگی هم محافظت میکند.

زیرسازی و آمادهسازی سطح قطعات پیش از رنگآمیزی -
۲
پاشش در کابین رنگ
کابین رنگ، فضایی ایزوله و بسته است که پاشش پودر در آن انجام میشود؛ طراحی آن طوریست که ذرات رنگ به فضای کارگاه راه پیدا نکنند. پاشش از طریق تفنگهای مخصوص صورت میگیرد: در حالت اتوماتیک، رباتها برای خطوط پرتیراژ و سطوح یکنواخت وارد عمل میشوند؛ در حالت دستی، اپراتور زوایا و نقاط کور را پوشش میدهد و نواقص احتمالی سطح را برطرف میکند.
پاشش پودر رنگ روی قطعه در کابین پاشش -
۳
سایکلون و بازیافت رنگ
یکی از مزیتهای اصلی رنگ پودری، قابلیت بازیافت آن است. دستگاه سایکلون ذرات معلق رنگ در کابین را مکش میکند و با فیلترهایی مثل مونوسایکلون، ناخالصیها را از پودر خالص جدا میکند. نتیجه این فرآیند، کاهش چشمگیر هزینه مصرف رنگ، افزایش بهرهوری و کاهش آلودگی محیط کار است.
-
۴
کوره پخت رنگ
مرحله نهایی، تثبیت رنگ در کوره پخت است. ایجاد دمای یکنواخت — معمولاً بین ۱۸۰ تا ۲۰۰ درجه سانتیگراد — در سرتاسر کوره، یکی از حساسترین بخشهای خط رنگ است و به اپراتور متخصص نیاز دارد. ظرفیت کورهها بر اساس نیاز صنایع مختلف متفاوت است؛ برای نمونه، خطوط تولید ما شامل سه خط کانوایر (برای رنگآمیزی قطعات بزرگ تا طول ۲۱ متر) و یک خط کوره باکسی (به ابعاد ۲.۵ متر) است که عملاً محدودیت وزن و ابعاد را برای قطعات حجیم برمیدارد. پوشش خروجی پس از پخت، ضخامتی استاندارد و جهانی معادل ۶۰ تا ۸۰ میکرون دارد و بلافاصله قابل استفاده است.
کوره پخت رنگ پودری با دمای یکنواخت -
۵
کانوایر هوایی و زمینی
کانوایرها تجهیزات ضروری خطوط پیوستهاند؛ قطعات را با نظم و سرعت مشخص بین ایستگاههای شستشو، پاشش و کوره جابهجا میکنند. کانوایر هوایی بهویژه در کارگاههایی با فضای محدود، اتوماسیون خط را به حداکثر میرساند و سرعت تحویل سفارش را بهشدت افزایش میدهد.
کانوایر هوایی برای انتقال قطعات بین ایستگاههای خط رنگ
چرا شرکت «رنگ پودری تهران»؟
راهاندازی و کار با تجهیزات پیشرفته یک خط رنگ، نیازمند دانش فنی و تجربه بالاست. «رنگ پودری تهران» بهعنوان بنیانگذار خدمات رنگ پودری الکترواستاتیک در ایران، با بهرهگیری از تجهیزات پیشرفته و رعایت استانداردهای بینالمللی مثل ISO TS و IATF، محدودیتهای تولید و زمان را به حداقل رسانده است.
برای مشاوره فنی، بررسی پروژه و ثبت سفارش
با متخصصان ما در ارتباط باشید.