راهنمای جامع سیستمهای شستشو و چربیگیری صنعتی (پیش از رنگآمیزی)
در صنایع تولیدی و خطوط رنگ پیشرفته، کیفیت نهایی پوشش رنگ وابستگی مطلقی به زیرسازی و آمادهسازی سطح دارد. کوچکترین اثری از روغنهای ماشینکاری، گریس، زنگزدگی یا گردوغبار میتواند مانع چسبندگی رنگ شود و به پوستهپوستهشدن یا خوردگی زودرس قطعه منجر شود. سیستم شستشوی صنعتی و چربیگیری (Pretreatment)، قطعات را پیش از ورود به کابین پاشش، کاملاً پاکسازی، رسوبزدایی و آمادهسازی میکند.
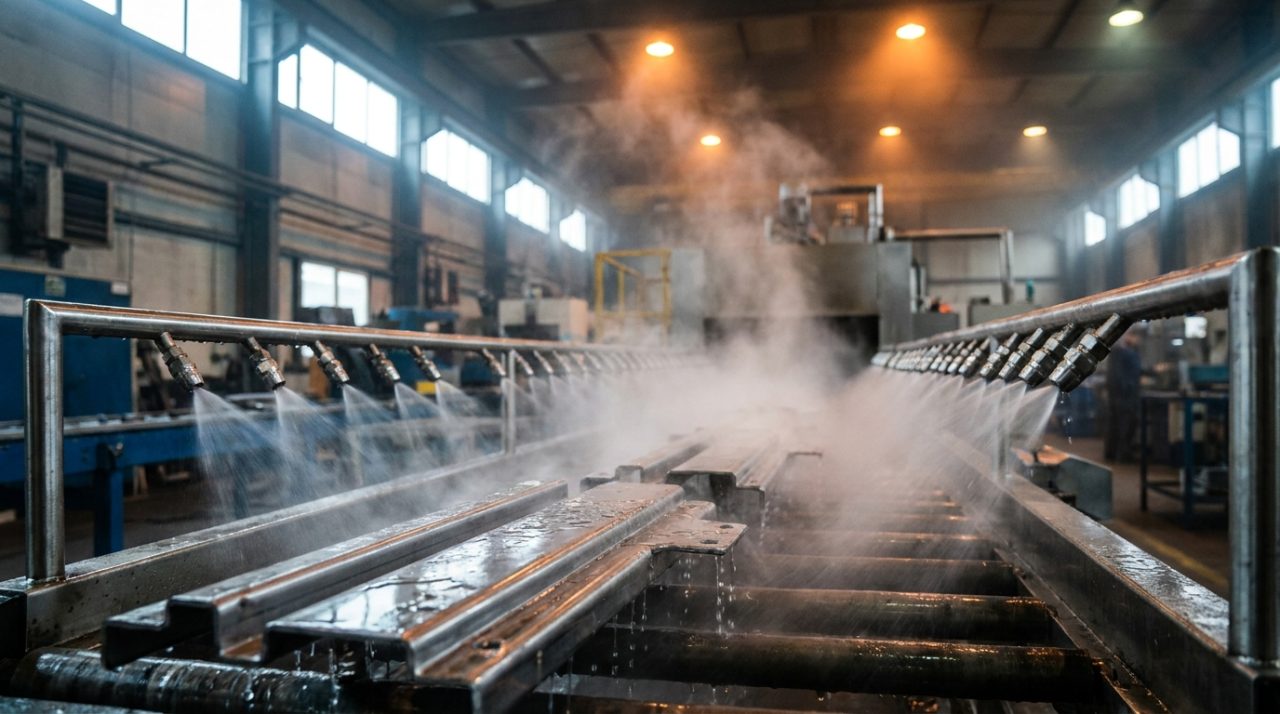
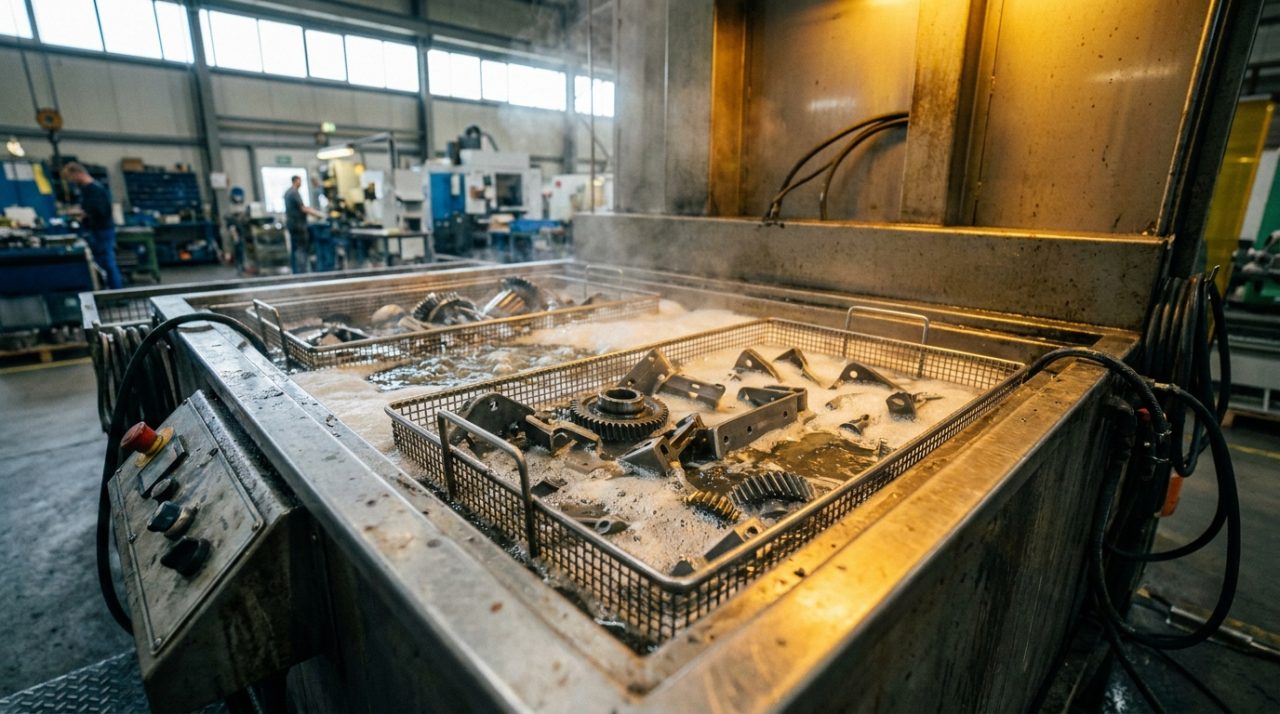
قطعات فلزی در حال عبور از سیستم شستشوی صنعتی پیش از رنگآمیزی
چرا شستشو و چربیزدایی قطعات ضروری است؟
روانکنندهها و روغنهای خنککننده در تراشکاری، پرسکاری و شکلدهی فلزات کاربرد حیاتی دارند؛ اما همین مواد محافظ، بزرگترین دشمن پوششهای پودری و الکترواستاتیک هستند. چربیزدایی دقیق باعث میشود:
بالاترین چسبندگی رنگ
چسبندگی رنگ پودری به بالاترین حد ممکن میرسد.
سطح بدون عیب
از ایجاد حباب، تاول و رگههای نامطلوب زیر رنگ جلوگیری میشود.
دوام در برابر خوردگی
مقاومت قطعه در برابر خوردگی و شرایط سخت جوی بهشدت افزایش مییابد.
مراحل آمادهسازی سطح پیش از رنگآمیزی
در خطوط پیشرفته رنگ پودری، زیرسازی یک فرآیند چندمرحلهای است که معمولاً شامل این گامها میشود:
قطعه از آلودگی کامل تا سطح کاملاً خالص و آماده رنگ، طی این فرآیند عبور میکند
-
۱
چربیگیری (Degreasing)
استفاده از محلولهای قلیایی (مانند ترکیب هیدروکسید سدیم، کربنات کلسیم و سورفکتانتها) برای حلکردن و از بینبردن کامل چربیهای معدنی و روغنها. دمای این محلولها نقش مهمی در سرعت پاککنندگی دارد.
نکته فنی: برای قطعات آهنی و فولادی از چربیگیرهای قلیایی قوی (pH ۱۲ تا ۱۴) و برای آلومینیوم و روی از قلیاییهای ملایمتر (pH ۹ تا ۱۱) استفاده میشود.
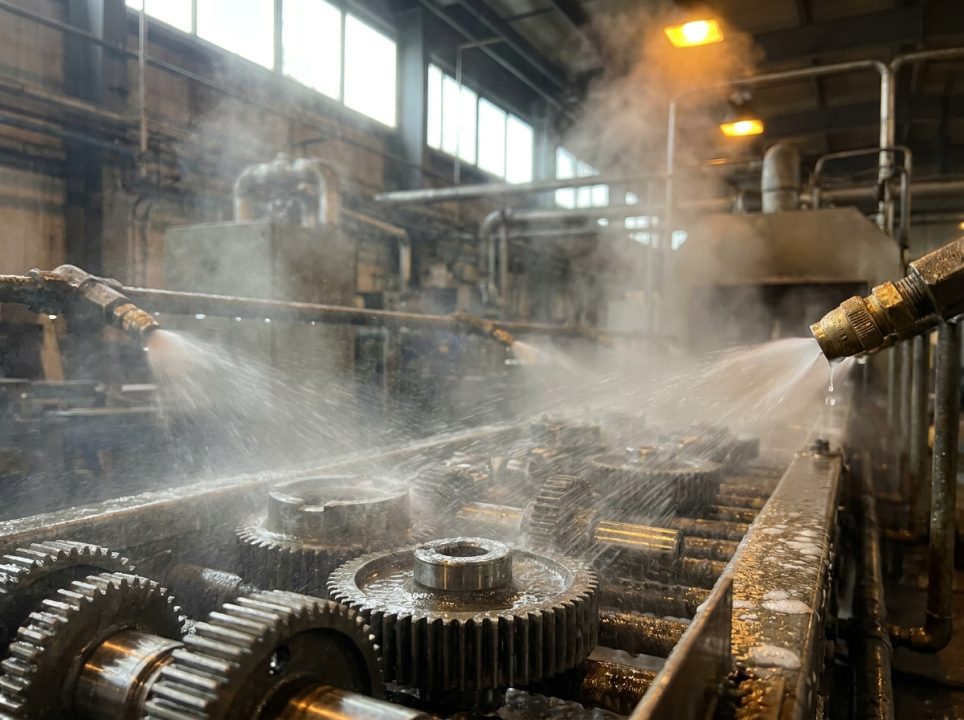
پاشش محلول قلیایی چربیگیر در تونل شستشو -
۲
اسیدشویی و زنگزدایی (در صورت نیاز)
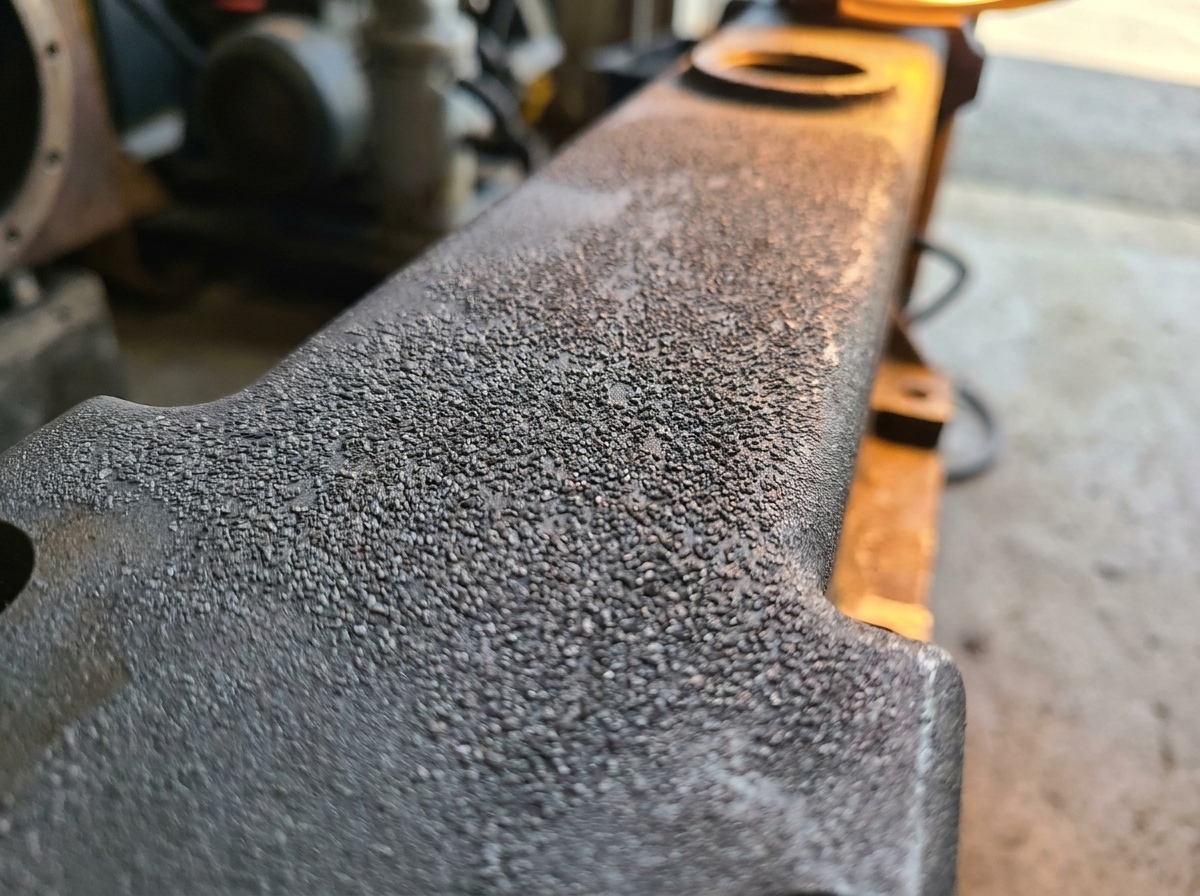
حذف لایههای اکسیدشده و زنگزدگی از روی فلز؛ به روشهای شیمیایی (اسیدشویی) یا مکانیکی (سندبلاست، شاتبلاست، برس سیمی یا تمیزکاری ارتعاشی) انجام میشود.
-
۳
فسفاتهکاری یا نانوسرامیک (Phosphating)
پس از شستشو با آب داغ، قطعه وارد مرحله فسفاته میشود. در این مرحله، یک لایه کریستالی نازک (مانند فسفات روی یا آهن) روی سطح فلز ایجاد میشود که هم چسبندگی رنگ را تضمین میکند و هم مقاومت بینظیری در برابر زنگزدگی به قطعه میبخشد.
ایجاد لایه کریستالی فسفاته روی سطح فلز -
۴
خشککردن کامل
قطعات پیش از ورود به کابین پاشش باید در تونلهای هوای گرم کاملاً خشک شوند تا هیچگونه رطوبتی در منافذ فلز باقی نماند.
روشها و تجهیزات شستشوی صنعتی در خطوط رنگ
نحوه شستشوی قطعات بر اساس شکل هندسی، تیراژ تولید و نوع کثیفی متفاوت است:
سیستم شستشوی اسپری (تونل شستشو)
کاملاً اتوماتیک؛ قطعات با کانوایر از تونل عبور میکنند و محلولهای شوینده و آب خالص از نازلها پاشیده میشود. برای تولید انبوه و خطوط پیوسته مقرونبهصرفه و سریع است.
سیستم شستشوی غوطهوری (Dip Tank)
غوطهوری قطعات در حوضچههای چربیگیر و فسفاته؛ ایدهآل برای اشکال پیچیده و نقاط کور. معمولاً با دستگاه اولتراسونیک برای افزایش راندمان استفاده میشود.
چربیزدایی با بخار (Vapor Degreasing)
حلال در محفظه به نقطه جوش میرسد و بخار آن روی قطعه سرد هدایت میشود؛ بخار متراکمشده آلودگیها را میشوید و با خود پایین میآورد.
چربیزدایی خشک (Dry Degreasing)
فناوری نوین و سازگار با محیطزیست که از مواد جاذب معدنی (زئولیت) استفاده میکند؛ بدون نیاز به آب یا حلالهای شیمیایی آلاینده.
سیستم CIP (Cleaning In Place) در صنایع بهداشتی
علاوه بر شستشوی قطعات، تمیز نگهداشتن لولهها، مخازن و دستگاههای خط تولید نیز در صنایعی که به بهداشت بالایی نیاز دارند (مثل صنایع لبنی، غذایی و دارویی) الزامی است. سیستم CIP این امکان را فراهم میکند که تمام سطوح داخلی تجهیزات، بدون نیاز به باز کردن قطعات و دخالت نیروی انسانی، توسط گردش اتوماتیک محلولهای سود، اسید و آب داغ کاملاً شستشو و استریل شوند.
عوامل مؤثر بر کارایی سیستمهای شستشو (CIP):
دما
افزایش دما، سرعت واکنش مولکولهای پاککننده را بالا میبرد.
غلظت
تنظیم دقیق غلظت ماده شیمیایی (دوزینگ) برای حذف کامل آلایندهها.
زمان
مدت زمان تماس محلول با سطح تجهیزات.
فشار (جریان آشفته)
ایجاد جریانهای متلاطم (Turbulent) برای کندهشدن فیزیکی رسوبات از جدارهها.
طراحی و اجرای پیشرفتهترین سیستمهای شستشوی صنعتی
راهاندازی یک سیستم شستشو و زیرسازی غیراستاندارد، تمام هزینههای رنگآمیزی شما را هدر میدهد. شرکت «رنگ پودری تهران» با بیش از ۳۰ سال سابقه درخشان در صنعت رنگ الکترواستاتیک ایران، مجری و مشاور تخصصی در راهاندازی مجهزترین خطوط آمادهسازی سطح است. ما با تکیه بر استانداردهای جهانی و تجربه اجرای صدها پروژه موفق، سیستمهای شستشوی اسپری و وانهای غوطهوری را با محاسبات دقیق دوزینگ شیمیایی، فشار نازلها و تنظیمات دمایی طراحی و اجرا میکنیم.
جهت مشاوره فنی، استعلام قیمت و بررسی نیازهای کارگاه
با مهندسین ما تماس بگیرید.